信息安全设备制造智能工厂信息系统架构设计与建设规划
一、引言
随着信息安全设备制造行业对产品质量、生产效率和数据安全要求的不断提升,智能工厂建设成为企业转型升级的必由之路。信息系统作为智能工厂的核心神经,其架构设计与建设规划直接决定了工厂的智能化水平和运营效能。本文针对信息安全设备制造的特点,提出ERP、PLM、MES、WMS四大核心系统的集成架构设计与分阶段建设规划,旨在构建一个高效、协同、安全、可扩展的智能工厂信息系统体系。
二、业务特点与信息化需求
信息安全设备制造具有产品种类多、批量小、工艺复杂、质量追溯要求高、数据敏感性强等特点。其信息化需求主要体现在:
- 产品全生命周期管理:从设计到退役的全过程数据管理与追溯。
- 计划与执行协同:销售、计划、采购、生产、仓储等环节的高效协同。
- 生产过程透明化:实时监控生产进度、设备状态、质量数据。
- 仓储物流精准化:物料齐套、库存准确、配送及时。
- 信息安全保障:系统自身的高可用性、数据加密与访问控制。
三、信息系统总体架构设计
3.1 架构设计原则
- 集成性原则:打破信息孤岛,实现数据一次录入、全局共享。
- 可扩展性原则:支持未来新增系统(如SCADA、QMS、SRM)和业务扩展。
- 安全性原则:符合等保2.0要求,具备身份认证、权限控制、审计追踪等功能。
- 先进性原则:采用SOA、微服务、云原生等技术,保证系统弹性与可维护性。
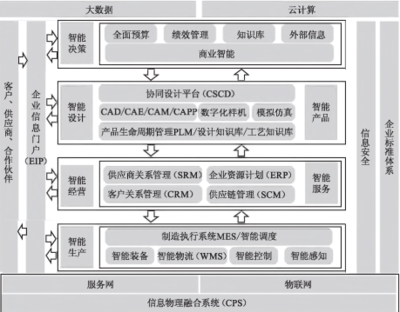
3.2 总体架构分层
系统采用五层架构:
- 设备层:生产设备、检测仪器、扫码枪、RFID等。
- 控制层:PLC、SCADA、数据采集网关。
- 业务层:ERP、PLM、MES、WMS等核心业务系统。
- 集成层:ESB服务总线、API网关、主数据管理平台。
- 决策层:BI与分析平台、移动应用。
3.3 系统部署架构
采用私有云+边缘计算模式:核心数据库和业务系统部署于私有云,生产现场部署边缘计算节点以满足实时性要求。系统间通过企业服务总线(ESB)进行松耦合集成。
四、核心系统功能设计
4.1 ERP(企业资源计划)
定位:企业级业务运营管理平台,聚焦财务、供应链、销售与计划。
核心功能:
- 销售与分销管理
- 采购与供应商管理
- 生产计划与物料需求计划(MRP)
- 财务会计与成本核算
- 人力资源与权限管理
集成关键:向MES下达生产订单,接收MES完工汇报;与WMS同步库存与出入库指令;从PLM获取物料主数据和BOM。
4.2 PLM(产品生命周期管理)
定位:产品全生命周期数据与流程管理平台。
核心功能:
- 产品结构与BOM管理(设计BOM、制造BOM转换)
- 图文档管理
- 研发项目管理
- 变更管理(ECN)
- 工艺路线与工艺文件管理
集成关键:向ERP和MES发布制造BOM和工艺路线;接收MES的 QUALITY 数据反馈。
4.3 MES(制造执行系统)
定位:车间执行层核心系统,实现生产过程的实时管控。
核心功能:
- 生产订单接收与排产(有限产能)
- 工单派发与工序报工
- 物料防错与上料校验
- 质量检验与SPC(统计过程控制)
- 设备数据采集与OEE分析
- 生产追溯(正反向追溯)
集成关键:从ERP接收生产订单,向ERP反馈完工与物料消耗;从PLM获取工艺参数;从WMS触发物料拉动。
4.4 WMS(仓储管理系统)
定位:精细化仓储作业管理平台,覆盖原料、半成品、成品库。
核心功能:
- 库位管理与库存可视化
- 收货、上架、拣选、发运策略
- 条码/RFID驱动的作业任务
- 先进先出与效期管理
- 盘点与库存调整
- 与AGV/立体库集成
集成关键:接收ERP的采购订单与发货计划;根据MES的生产计划执行齐套拣料与配送;向ERP反馈实时库存。
五、系统集成设计
5.1 集成架构
以ESB+API网关为集成核心,实现四系统之间的数据流与业务流程协同。集成模式包括:
- 主数据同步:PLM为物料、BOM、工艺路线的唯一数据源;ERP为主数据(客户、供应商)的源头。
- 业务流程驱动:销售订单→ERP→生产订单→MES→工单执行→WMS配送与入库。
- 数据反馈闭环:MES质量与完工数据反馈至ERP和PLM,形成闭环优化。
5.2 关键集成场景
- 设计制造一体化:PLM发布BOM至ERP和MES,确保制造端及时获取最新设计。
- 计划执行一体化:ERP运行MRP生成生产订单,MES接收并细化到工序,WMS根据工单齐套发料。
- 质量追溯一体化:通过序列号关联设计批次、生产批次、物料批次,实现正向(原料→成品)和反向(成品→原料)追溯。
- 仓储物流一体化:WMS与ERP库存实时同步,MES触发线边库拉动,AGV按WMS指令执行搬运。
六、信息安全保障设计
6.1 安全架构
遵循“一个中心、三重防护”理念:
- 安全管理中心:统一身份认证(IAM)、集中日志审计、安全运营中心。
- 安全通信网络:网络分区隔离,生产网与办公网之间部署工业防火墙。
- 安全区域边界:边界防火墙、入侵检测、终端准入。
- 安全计算环境:主机加固、数据库加密、应用安全(防SQL注入等)。
6.2 数据安全
- 对工艺参数、测试数据等敏感数据实现分级分类管理,实施脱敏存储、传输加密。
- 生产数据实时备份,核心数据库采用双活或主备架构,RPO≤15分钟,RTO≤1小时。
6.3 系统高可用
核心系统部署采用集群与负载均衡,关键业务应用达到99.9%可用性。建设灾备中心,异地备份关键数据。
七、建设规划与实施路线
结合企业现状,采用“总体规划、分步实施、试点先行、全面推广”的策略,分三个阶段推进。
7.1 第一阶段:基础建设期(6-9个月)
目标:完成基础信息化,核心系统上线试运行。
实施内容:
- 数据中心与网络改造(满足分区分域要求)。
- ERP核心模块(销售、采购、财务、库存、生产计划)上线。
- PLM基础模块(图文档管理、产品结构与BOM)上线。
- 主数据管理平台建立,制定物料、BOM、工艺路线的数据标准。
7.2 第二阶段:集成深化期(6-8个月)
目标:以MES为重心,打通数据执行链条。
实施内容:
- MES系统实施,选取典型车间/产品进行试点。
- WMS系统实施,实现与ERP、MES的集成。
- ESB平台部署,实现PLM-BOM下发、ERP-MES生产指令、MES-WMS物料拉动三大核心流程贯通。
- 车间网络与数据采集基础设施(扫码、RFID、设备联网)布署。
7.3 第三阶段:智能优化期(6-8个月)
目标:全面建设与深化应用,实现智能协同。
实施内容:
- MES、PLM全面推广至所有车间和产品线。
- 上线高级排产(APS)、质量管理系统(QMS)、设备管理系统(EMS)、SCADA系统等。
- 基于BI平台的运营分析驾驶舱建设。
### 7.4 持续改进
- 建立项目管理制度与最佳实践沉淀,通过持续的用户反馈和迭代优化,调优系统架构和业务流程。
八、风险管理与措施
- 技术风险:做好详细的需求分析和方案验证;选择松耦合、网络负载均衡技术成主流软硬件提供商。
- 数据迁移风险:提前部署整理人员,制造清洗数据,保证迁移“数据明确完好真实完整按份升级再后过山”.;**关键位置需要补充自动化追溯配置。
如若转载,请注明出处:http://www.tykwejs.com/product/113.html
更新时间:2026-11-21 04:01:07